Shunda Road, LINGHENG TOWNGE SCEISCHE UND TECHNOLOGIE INDUSTRIAL PARK, XINGHUA CITY, Provinz Jiangsu


Angenommen, Ihr Prallbrecher zerfrisst die Schlagleisten schneller, als Ihr Wartungsteam sie austauschen kann. Sie sind nicht allein. Bei jedem Prallbrecher mit horizontaler Welle ist die Schlagleiste das teuerste Verschleißteil am Rotor, und ihre Metallurgie bestimmt sowohl Ihre Kosten pro Tonne als auch Ihren Ausfallzeitplan. In diesem Leitfaden werden die Legierungsfamilien, die Unterschiede im Gießverfahren und die Betriebsfaktoren erläutert, die darüber entscheiden, ob ein Satz Schlagleisten 50 oder 500 Stunden hält.
Was sind Schlagleisten und warum sind sie wichtig?
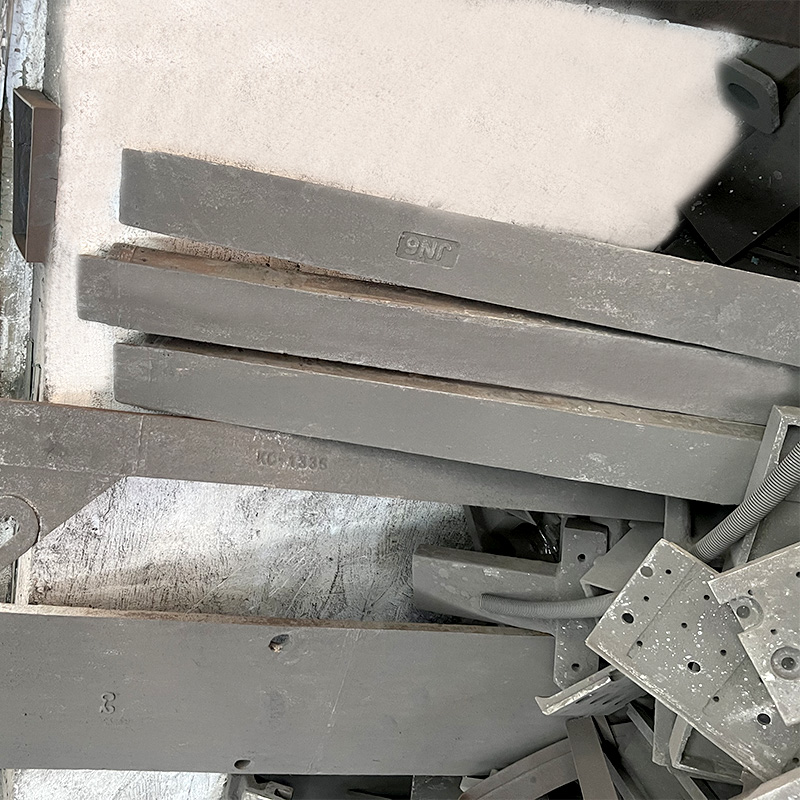
Schlagleisten für Prallbrecher sind die austauschbaren Verschleißkomponenten, die am Rotor eines Prallbrechers mit horizontaler Welle (HSI) montiert sind. Während sich der Rotor mit hoher Geschwindigkeit dreht, treffen die Schlagleisten auf das ankommende Gestein und schleudern es gegen die Prallschürzen in der Brechkammer. Das Material bricht beim Aufprall und die Schlagleisten absorbieren während des gesamten Zyklus kontinuierlichen Abrieb und Stoßbelastungen.
Da sie den Hauptkontaktpunkt mit dem Futtermittel darstellen, sind Schlagleisten der Hauptkostentreiber bei jedem Prallzerkleinerungsvorgang. Eine schlechte Wahl der Legierung kann Ihr Budget für Verschleißteile verdoppeln, während ein falscher Gussprozess zu vorzeitiger Rissbildung oder Brüchen führen kann, die den Rotor selbst beschädigen. Zu verstehen, wie Schlagleisten hergestellt werden, ist kein optionales technisches Detail; Es ist der Unterschied zwischen vorhersehbarer Produktion und wiederkehrenden Notfallreparaturen.
Wichtigste metallurgische Arten von Schlagleisten
Nicht alle Schlagleisten sind gleich. Gießereien formulieren unterschiedliche Legierungschemien, um Verschleißfestigkeit und Zähigkeit in Einklang zu bringen, und jede Formulierung hat ein spezifisches Betriebsfenster. Die vier vorherrschenden Typen auf dem US-Markt sind hochverchromter Stahl, martensitischer Stahl, Manganstahl und keramikverstärkte Verbundwerkstoffe.
Hochverchromte Schlagleisten
Schlagstangen mit hohem Chromgehalt enthalten einen hohen Chromanteil, typischerweise über 20 %, der in der gesamten Mikrostruktur harte Chromkarbide bildet. Dies verleiht ihnen eine hervorragende Abriebfestigkeit gegenüber kieselsäurehaltigem Gestein und recyceltem Asphalt. Der Kompromiss besteht in der Zähigkeit: Hoher Chromgehalt ist spröde und empfindlich gegenüber Fremdmetallen. Ein verirrter Bewehrungsstahl oder Bohrer kann einen hohen Chromstab mit einem einzigen Schlag zerbrechen.
Beste Verwendung: Sekundär- oder Tertiärzerkleinerung von stark abrasivem Futter mit kontrollierter Korngröße, wie z. B. Asphalt, Granit oder quarzhaltiger Kies. Vermeiden Sie diese Stäbe bei primären Anwendungen, bei denen die Wahrscheinlichkeit besteht, dass unzerbrechliches Metall in die Kammer gelangt.
Martensitische Schlagleisten
Schlagleisten aus martensitischem Stahl werden wärmebehandelt, um eine harte, zähe martensitische Matrix zu erzeugen. Sie bieten eine deutlich bessere Schlagfestigkeit als hochverchromte Werkstoffe und bieten dennoch eine respektable Lebensdauer. Martensitische Legierungen sind die Standardwahl für das Betonrecycling, Abbruchschutt und alle Futtermittel, bei denen Bewehrungsstäbe oder Drahtgeflecht eine realistische Gefahr darstellen.
Der Haken ist die metallurgische Empfindlichkeit. Martensitische Sorten mit niedrigem Kohlenstoffgehalt erfordern einen sauberen Gießprozess und eine präzise Wärmebehandlung. Verunreinigungen oder unsachgemäße Kühlung können die Härte um mehrere Rockwell-C-Punkte verringern, weshalb die Gussmethode für diese Legierung wichtiger ist als für jede andere.
Schlagleisten aus Manganstahl
Manganstahl, oft auch Hadfield-Stahl genannt, ist das härteste verfügbare Schlagleistenmaterial. Es verfestigt sich bei Stößen, was bedeutet, dass die Oberfläche durch die Aufnahme von Energie härter wird. Dadurch ist es auch bei sehr großem Futter und starker Fremdmetallverunreinigung äußerst bruchsicher.
Allerdings hat die Kaltverfestigung ihren Preis: Manganstahl weist unter rein abrasiven Bedingungen die geringste Verschleißfestigkeit der vier Typen auf. Beim Zerkleinern von feinem, kiesigem Material ohne hohe Schlagenergie verschleißt es schnell. Verwenden Sie es zum Primärzerkleinern von weichem bis mittelhartem Gestein wie Kalkstein oder dort, wo übergroßes Futter jede andere Legierung zerstören würde.
Mit Keramik verstärkte Schlagleisten
Mit Keramik verstärkte Schlagleisten kombinieren eine hochverchromte oder martensitische Basis mit eingebetteten Keramikeinsätzen, die normalerweise in einem Wabenmuster oder als mit Zirkonoxid gehärtete Aluminiumoxidsäulen angeordnet sind. Die Keramikphase bietet extreme Beständigkeit gegen abrasiven Verschleiß, während die Stahlbasis genügend Zähigkeit behält, um normalen Stoßbelastungen standzuhalten.
Dies ist die Premium-Option für Anwendungen mit hohem Verschleiß. In abrasivem Futter wie Asphalt mit hohem Silikatgehalt können Keramik-Verbundstäbe zwei- bis dreimal länger halten als standardmäßige Stäbe mit hohem Chromgehalt. Die Anschaffungskosten sind höher, aber die Kosten pro Tonne kommen dem Betreiber oft zugute.
Vergleich auf einen Blick
| Legierungstyp | Verschleißfestigkeit | Zähigkeit | Beste Futtergröße | Fremdmetalltoleranz |
|---|---|---|---|---|
| Hoher Chromgehalt | Hoch | Niedrig | Klein bis mittel | Arm |
| Martensitisch | Mittel | Gut | Mittel to large | Gut |
| Manganstahl | Niedrig to medium | Ausgezeichnet | Groß bis sehr groß | Ausgezeichnet |
| Mit Keramik verstärkt | Sehr hoch | Mittel | Klein bis mittel | Fair |
Schlüsselfaktoren, die die Lebensdauer der Schlagleiste beeinflussen
Die Wahl der richtigen Legierung ist nur die halbe Miete. Die gleiche Schlagleiste kann je nach Beschickung und Betrieb des Brechers sehr unterschiedliche Leistungen erbringen. Hier sind die Variablen, die am wichtigsten sind.
Futtergröße
Größere Futterpartikel erzeugen beim Auftreffen auf den Rotor höhere Aufprallkräfte. Wenn Ihr Vorschub die vorgesehene Größe überschreitet, benötigen Sie eine härtere Legierung wie Martensit oder Mangan. Ein Stab mit hohem Chromgehalt in einer primären Brechfunktion wird vorzeitig ausfallen, nicht weil der Abrieb zu hoch ist, sondern weil die Stoßbelastung seine Bruchzähigkeit übersteigt.
Abrasivität und Silikatgehalt
Gestein mit hohem Quarz- oder SiO₂-Gehalt ist weitaus abrasiver als weicher Kalkstein. Als Faustregel gilt: Je höher der Kieselsäuregehalt, desto härter muss die Schlagleiste sein. Für siliziumhaltiges Futter sind Stäbe mit hohem Chrom- oder Keramikanteil die einzigen wirtschaftlichen Optionen. Bei weichen, nicht abrasiven Materialien kann eine härtere Legierung wie Manganstahl trotz ihrer geringeren Härte insgesamt einen besseren Gesamtwert liefern.
Feinanteil und Feuchtigkeit
Feines Material in der Zufuhr beschleunigt den Verschleiß, indem es als Schleifkorn zwischen der Schlagleiste und den Prallschürzen wirkt. Außerdem dämpft es Stöße und reduziert so die Spannung, die bei Manganstahl zur Kaltverfestigung führt. Hohe Feuchtigkeit verursacht ähnliche Effekte, indem sie die Tonbildung fördert. Wenn Ihr Futter einen hohen Anteil an Feinanteilen enthält, sollten Sie eine Vorabsiebung oder den Umstieg auf eine verschleißfestere Legierung in Betracht ziehen.
Rotorgeschwindigkeit und Brechverhältnis
Eine höhere Rotorgeschwindigkeit erhöht die Aufprallenergie und die Verschleißrate. Ein hohes Brechverhältnis bedeutet mehr Schlagzyklen pro Tonne, was auch die Lebensdauer der Schlagleiste verkürzt. Bediener, die eine bestimmte Produktabstufung benötigen, erreichen dies oft durch Geschwindigkeits- und Spalteinstellungen, diese Einstellungen wirken sich jedoch direkt auf die Verschleißkosten aus. Es gibt immer einen Kompromiss zwischen Produktform und Schlagleistenverbrauch.
Risiko von Fremdmetallen
Jeder Zufuhrstrom, der Bewehrungsstäbe, Eimer oder Bohrwerkzeuge enthalten kann, erfordert eine Legierung mit hoher Zähigkeit. Die beste Vorgehensweise besteht darin, einen Magnetabscheider und einen Metalldetektor vor dem Brecher zu installieren, aber kein System ist 100 % zuverlässig. Wenn Fremdmetall Ihre Schlagleisten erreicht, zerbricht eine spröde Stange mit hohem Chromgehalt; Ein Mangan- oder Martensitbarren überlebt normalerweise mit örtlicher Beschädigung.
Gießprozess: Warum er die Qualität der Schlagleiste bestimmt
Zwei Schlagleisten mit der gleichen nominellen Chemie können aufgrund des Gussverfahrens völlig unterschiedliche Leistungen erbringen. Die Legierungschemie wird in der Schmelze bestimmt, aber die endgültige Mikrostruktur, innere Festigkeit und Oberflächenqualität werden davon bestimmt, wie das geschmolzene Metall gegossen und erstarrt wird.
Sandguss vs. Schaumguss
Sandguss, insbesondere Harzsandguss, ist das traditionelle Verfahren zur Herstellung hochwertiger Verschleißteile. Es erzeugt eine dichte, fehlerfreie Struktur mit guter Oberflächengüte, was genau den Anforderungen kohlenstoffarmer martensitischer Sorten entspricht. Harzsandformen behalten ihre Form gut und ermöglichen eine kontrollierte Abkühlung, wodurch das Risiko von Mikroschrumpfung oder heißen Rissen verringert wird.
Der verlorene Schaumguss, auch Verdunstungsmodellguss genannt, bietet Vorteile hinsichtlich der Formkosten und der geometrischen Flexibilität. Es eignet sich hervorragend für komplexe Formen und die Massenproduktion von Standard-Verschleißteilen. Allerdings zersetzt sich das Schaummuster und setzt beim Gießen Gas frei, was zu Kohlenstoffaufnahme oder Einschlüssen in kohlenstoffarmen Stählen führen kann. Aus diesem Grund sind erfahrene Gießereien bei der Verwendung von verlorenem Schaum für martensitische Schlagleisten vorsichtig. Es eignet sich hervorragend für Legierungen mit hohem Chromgehalt und andere Formulierungen, bei denen der Kohlenstoffgehalt bereits hoch ist.
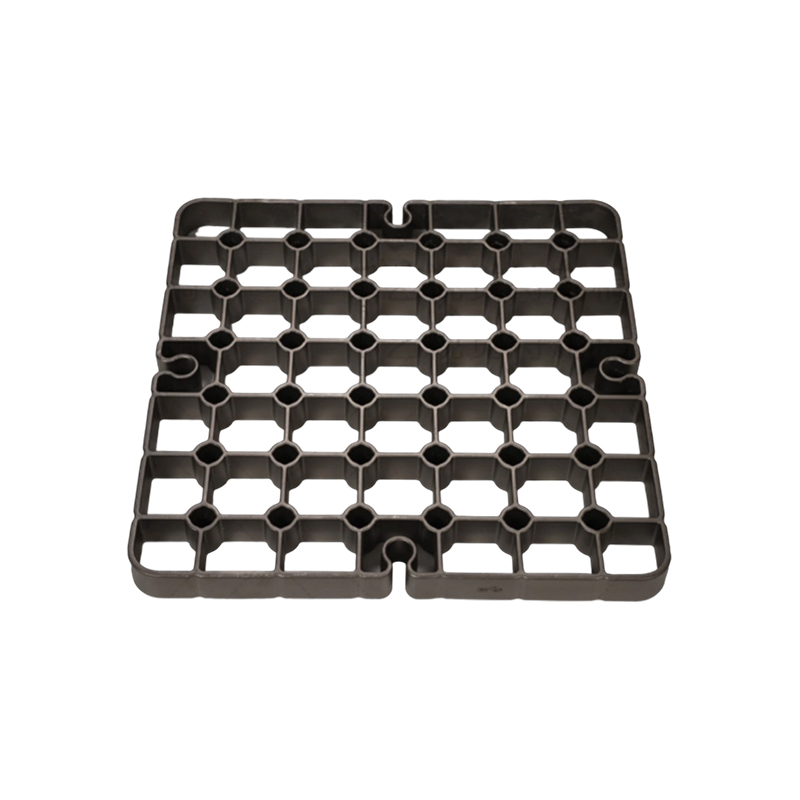
In unserer Gießerei kombinieren wir Harzsandgussverfahren für Verschleißteile mit unsere Möglichkeiten zum Gießen von verlorenem Schaum um für jede Legierung den richtigen Prozess zu finden. Ein Beispiel für unsere verlorene Schaumproduktion ist verschleißfeste Stahlgussteile für Anwendungen mit hohem Abrieb B. Rostplatten und Kühlerteile, die ähnlichen Stoß- und Abriebanforderungen ausgesetzt sind wie Schlagleisten.
 Lost Foam Casting Grate Kühlerrostplatten Lieferant, Unternehmen Xinghua Jinniu Machinery Manufacturing Co., Ltd. ist ein Lieferant und Unternehmen für Gussrost-Kühlrostplatten aus verlorenem Schaum in China, spezialisiert auf ... Produkt anzeigen →
 Hersteller von Harzsandgusslösungen, Fabrik Xinghua Jinniu Machinery Manufacturing Co., Ltd. ist ein Hersteller und eine Fabrik für Harzsandgusslösungen in China. Wir bieten langlebige Großhandelsprodukte an. Produkt anzeigen →
Legierungskontroll- und Schmelzpraxis
Die Gießerei muss den Gehalt an Kohlenstoff, Chrom, Molybdän, Nickel und Titan genau kontrollieren. Eine um nur ein paar Zehntel Prozent abweichende Chemie kann die Lebensdauer um 20 % oder mehr verlängern. Ein seriöser Lieferant verwendet optische Emissionsspektrometrie, um jede Hitze vor dem Gießen zu überprüfen.
Wärmebehandlung
Nach dem Gießen muss die Schlagleiste austenitisiert, abgeschreckt und angelassen werden, um das spezifizierte Härte- und Zähigkeitsgleichgewicht zu erreichen. Die Wärmebehandlung ist kein allgemeiner Schritt; Es muss genau an die Legierung angepasst werden und erfordert in der Regel spezielle Vorrichtungen. Wenn Sie einen Hersteller bewerten, fragen Sie nach ihm Werkzeuglösungen für die Wärmebehandlung und ihre Fähigkeit, die Abschreckraten zu kontrollieren. Eine ordnungsgemäße Wärmebehandlung kann den Unterschied zwischen einer Stange, die sich langsam abnutzt, und einer Stange, die im Betrieb absplittert oder bricht, ausmachen.
Qualitätsprüfung
Suchen Sie nach einem Lieferanten, der bei jeder Charge Härteprüfungen, Ultraschall- oder Röntgenprüfungen auf interne Fehler und metallografische Inspektionen zur Bestätigung der Karbidstruktur durchführt. Ohne diese Kontrollen kaufen Sie Chemie, keine Qualität.
So verlängern Sie die Lebensdauer der Schlagleiste
Sobald die richtige Schlagleiste installiert ist, können verschiedene Betriebspraktiken deren Lebensdauer erheblich verlängern.
Verwenden Sie reversible und symmetrische Designs
Eine symmetrische Schlagleiste hat auf beiden Seiten identische Verschleißflächen. Wenn die Vorderkante maximal abgenutzt ist, wird die Stange umgedreht und die ungenutzte Hinterkante wird zur Arbeitskante. Dadurch wird die Lebensdauer einer einzelnen Stange effektiv verdoppelt. Die meisten seriösen Schlagleistenhersteller bieten diese Ausführung standardmäßig an.
Schlagleisten zum richtigen Zeitpunkt drehen
Ersetzen oder drehen Sie die Stangen um, bevor die Verschleißfläche den Klemmbereich erreicht. Wenn eine Schlagleiste zu lange läuft, können der Rotorkörper und die Klemmen mit dem Futter in Berührung kommen, was zu schweren Schäden am Brecher führt. Legen Sie ein wöchentliches Inspektionsintervall fest und messen Sie das Verschleißprofil mit einem einfachen Messgerät.
Kontrollieren Sie den Feed
Durch die Vorsiebung werden Feinanteile entfernt, die übermäßigen Abrieb verursachen. Ein Magnetabscheider und ein Metalldetektor reduzieren das Risiko von Fremdmetallen. Durch die Steuerung der maximalen Zufuhrgröße wird verhindert, dass die Schlagleisten mit Energie überlastet werden, für deren Aufnahme sie nicht ausgelegt sind.
Passen Sie die Brechereinstellungen an das Material an
Passen Sie Rotorgeschwindigkeit und Schürzenspalt an die tatsächlichen Futtereigenschaften an. Das Zerkleinern weicherer Materialien bei höheren Geschwindigkeiten verkürzt die Lebensdauer der Schlagleiste. Umgekehrt verringert eine zu langsame Geschwindigkeit für hartes Gestein die Zerkleinerungseffizienz und führt dazu, dass das Material an den Stäben reibt, was abrasiver ist als ein sauberer Aufprall.
Fazit: Die Wahl eines zuverlässigen Schlagstangenlieferanten
Die richtigen Schlagleisten für Prallbrecheranwendungen kombinieren die richtige Metallurgie, einen Gießprozess, der das volle Potenzial der Legierung sicherstellt, und eine konsistente Qualitätskontrolle. Beginnen Sie mit der Charakterisierung Ihres Futters: Abrasivität, Futtergröße, Feuchtigkeit und Risiko von Fremdmetallen. Dadurch wird die Auswahl an Legierungen eingeschränkt. Bewerten Sie dann Lieferanten anhand ihres Gussprozesses und ihrer Überprüfungsmethoden, nicht nur anhand ihres Angebotspreises.
Als professionelle Gießerei für verschleißfesten legierten Stahl verfügt Jinniu Casting über das metallurgische Fachwissen und die zahlreichen Gussverfahren, die zur Herstellung von Verschleißteilen für Prallbrecher erforderlich sind hochbelastbare Gussteile aus legiertem Stahl für anspruchsvolle Anwendungen. Wir arbeiten nach den Managementsystemen ISO9001 und ISO14001 mit hauseigener Spektrometrie, Härteprüfung und Fehlerprüfung. Wenn Sie für Ihren Zerkleinerungsvorgang eine individuelle Legierungsformulierung oder eine gleichbleibende Chargenqualität benötigen, Erfahren Sie mehr über unsere Gießereikapazitäten und kontaktieren Sie uns mit Ihren Verschleißteilzeichnungen und Materialspezifikationen.
 Lieferant von langlebigen Schleuderguss-Lagerdeckeln, Unternehmen Xinghua Jinniu Machinery Manufacturing Co., Ltd. ist ein Lieferant und Unternehmen für langlebige Schleuderguss-Lagerdeckel in China, spezialisiert auf ... Produkt anzeigen →