Shunda Road, LINGHENG TOWNGE SCEISCHE UND TECHNOLOGIE INDUSTRIAL PARK, XINGHUA CITY, Provinz Jiangsu


430FR ist ein frei zerspanbarer ferritischer Edelstahl, der für Magnetventile, Relaisanker und andere weichmagnetische Komponenten entwickelt wurde. Es kombiniert die Bearbeitbarkeit eines schwefelhaltigen Chromstahls mit einer strengen Restelementkontrolle, sodass ein ordnungsgemäß blankgeglühtes Teil eine konstante magnetische Leistung liefert: hohe Permeabilität, niedrige Koerzitivfeldstärke und einen stabilen Sättigungspunkt. Für Ingenieure und Einkäufer ist es die praktische Vorgabe, wenn eine Komponente in großen Mengen bearbeitet werden muss, den Magnetfluss zuverlässig transportieren und in mäßigen Betriebsumgebungen korrosionsbeständig sein muss.
Was ist 430FR-Edelstahl?
430FR ist eine Variante mit kontrollierten Rückständen von 430F, dem standardmäßigen freibearbeitbaren ferritischen Edelstahl. Es gehört zur 430-Familie: etwa 16 bis 18 Prozent Chrom, kohlenstoffarm und bei Raumtemperatur ferromagnetisch. Schwefel wird bewusst hinzugefügt, um den Spanbruch und die Oberflächengüte während der Bearbeitung zu verbessern, während die R-Bezeichnung signalisiert, dass Restelemente wie Nickel, Kupfer und Molybdän in engeren Grenzen gehalten werden als bei gewöhnlichem 430F, wodurch die magnetische Reaktion des fertigen Teils geschützt wird.
Europäische Lieferanten geben die Sorte häufig als 1.4105 (X6CrMoS17) an, und einige Kataloge fügen das Suffix IL für die Variante in Magnetqualität hinzu. Ältere nationale Spezifikationen verweisen möglicherweise auf A838-2-1. In der Branche werden für das gleiche Material auch die Begriffe Magnetstahl und Automatenmagnetstahl verwendet.
| Element | Typischer Bereich (%) |
|---|---|
| Chrom (Cr) | 16,0 bis 18,0 |
| Schwefel (S) | 0,15 bis 0,35 |
| Kohlenstoff (C) | 0,12 max |
| Mangan (Mn) | 1,25 max |
| Silizium (Si) | 1,00 max |
| Phosphor (P) | 0,06 max |
| Molybdän (Mo) | 0,60 max |
| Nickel (Ni) | 0,60 max |
| Eisen (Fe) | Gleichgewicht |
Warum 430FR die Standardwahl für Magnetkomponenten ist
430FR überzeugt bei Magnetanwendungen, weil es einer der wenigen rostfreien Stähle ist, der drei Anforderungen gleichzeitig erfüllt: Bearbeitbarkeit, Korrosionsbeständigkeit und vorhersehbares magnetisches Verhalten. Weichmagnetische Nickel-Eisen- und Kobalt-Eisen-Legierungen erreichen eine höhere Permeabilität, können jedoch zwei- bis fünfmal teurer sein und sich viel langsamer verarbeiten lassen, sodass sie eher High-End-Instrumenten als serienmäßig hergestellten Ventilen und Relais vorbehalten sind.
- Eine hohe maximale Permeabilität, typischerweise 800 bis 1.200 nach einer ordnungsgemäßen Glühung, erzeugt eine starke Magnetkraft pro Ampereumdrehung.
- Eine niedrige Koerzitivkraft, üblicherweise unter 1,2 Oersted (ca. 95 A/m), ermöglicht eine schnelle Freigabe des Teils, wenn der Strom stoppt, und verringert den Hystereseverlust im Wechselstrombetrieb.
- Eine stabile Sättigungsinduktion sorgt dafür, dass die Zugkraftkurve von Charge zu Charge konstant bleibt, was für Proportionalventile und Aktuatoren wichtig ist.
- Die spanabhebende Bearbeitbarkeit erzeugt kurze, gebrochene Späne und eine lange Werkzeugstandzeit, was die Großserienbearbeitung von Ankern und Polstücken wirtschaftlich macht.
- Für Luft, Wasser, Kraftstoff und viele Hydraulikflüssigkeiten ist eine mäßige Korrosionsbeständigkeit ausreichend, sodass eine Kohlenstoffstahlbeschichtung oder -beschichtung nicht erforderlich ist.
430 vs. 430F vs. 430FR: Vergleich der Noten
Die drei Qualitäten haben die gleiche Grundlegierung, zielen aber auf unterschiedliche Prioritäten ab: allgemeine Korrosionsbeständigkeit, Bearbeitungsdurchsatz oder magnetische Konsistenz. Die folgende Tabelle fasst die praktischen Unterschiede zusammen.
| Note | Primäres Designziel | Schwefelbereich | Restkontrolle | Bearbeitbarkeit | Magnetische Konsistenz |
|---|---|---|---|---|---|
| 430 | Allgemein korrosionsbeständiger ferritischer Edelstahl | 0,030 % max | Standard | Fair | Mäßig |
| 430F | Automatenbeständiger Edelstahl für Schraubteile und Kleinteile | 0,15 % bis 0,35 % | Standard | Ausgezeichnet | Mäßig |
| 430FR | Weichmagnetischer Automaten-Edelstahl für Magnetspulen | 0,15 % bis 0,35 % | Dicht (Ni, Cu, Mo eingeschränkt) | Ausgezeichnet | Das Beste von den dreien |
Wenn das Teil keinen magnetischen Fluss führt, ist 430F normalerweise die kostengünstigere Wahl, da die Restanforderungen weniger streng sind. Wenn das Teil als Magnet fungieren muss, schließt 430FR die Lücke zwischen Bearbeitbarkeit und magnetischer Stabilität.
Wärmebehandlung: Was tatsächlich die magnetischen Eigenschaften hervorruft
Die magnetische Leistung von 430FR ist im Werk noch nicht vollständig nachgewiesen; es entsteht im Glühofen. Ein Kern, der nicht richtig geglüht wird, zeigt eine schlechte Permeabilität und eine hohe Koerzitivfeldstärke, egal wie sauber die Schmelze ist.
Das Standardverfahren ist das Blankglühen in einer Wasserstoff- oder dissoziierten Ammoniakatmosphäre, typischerweise bei etwa 750 bis 830 Grad Celsius, gefolgt von einer langsamen, gleichmäßigen Abkühlung. Zwei Variablen verdienen besondere Aufmerksamkeit: Temperaturgleichmäßigkeit über die gesamte Ofenbeschickung und atmosphärische Reinheit. Beide werden davon beeinflusst, wie die Ladung im Ofen angeordnet ist, und die Geometrie des Tabletts oder Korbs kann Temperaturgradienten erzeugen, die dazu führen, dass einige Teile weicher sind als andere. Das ist genau das Problem Optimierung der Ofenauslastung durch gut konzipierte Wärmebehandlungsböden soll lösen.
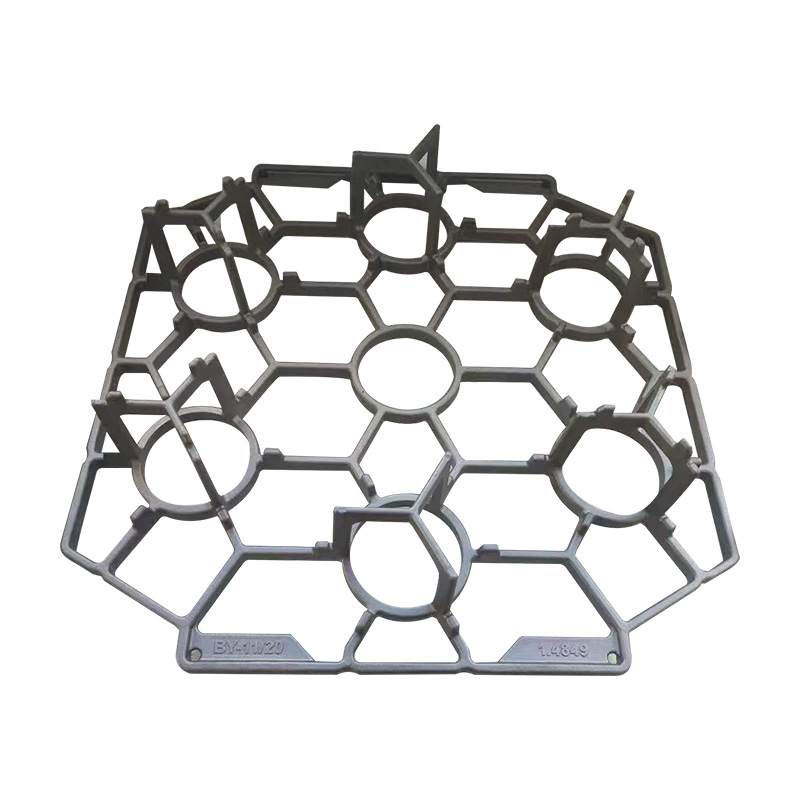 Bodenwanne aus Edelstahlguss für Wärmebehandlungsöfen Diese Gusswanne hält die Ofenladungen hoch und gleichmäßig verteilt und unterstützt so eine gleichmäßige Temperaturverteilung beim Blankglühen. Seine Präzisionsgusskonstruktion bietet Stabilität für den Umgang mit schweren Ladungen. Produkt anzeigen →
Für Gießereien und Wärmebehandlungsbetriebe, die Chargenöfen betreiben, sorgt eine aus Edelstahl gegossene Bodenwanne dafür, dass die Ladung erhöht, gleichmäßig verteilt und mechanisch stabil bleibt, was sich direkt auf die Glühqualität von 430FR-Komponenten auswirkt.
Bearbeitung und Präzisionsfertigung von 430FR
430FR ist einer der am einfachsten zu bearbeitenden Edelstähle, aber der gleiche Schwefel, der die Spankontrolle verbessert, schränkt das Schweißen ein und kann die Kantenqualität beeinträchtigen. Planen Sie daher die Fertigungsroute eher auf die Bearbeitung als auf das Fügen.
Kolben, Kerne, Anker, Polstücke und kleine Gehäuse dominieren die 430FR-Teileliste. Die meisten Werkstätten bewerten seine Bearbeitbarkeit mit 70 bis 80 Prozent AISI 1212-Kohlenstoffstahl, was weitaus besser ist als Standard 304 oder 316. Hartmetallwerkzeuge, moderate Schnittgeschwindigkeiten und ein positiver Spanwinkel funktionieren gut, und die kurzen, spröden Späne lassen sich leicht von automatischen Drehmaschinen abführen.
Wenn eine Magnetbaugruppe nichtmagnetische Abstandshalter, Unterlegscheiben oder Parallelstücke zum Einstellen des Arbeitsluftspalts verwendet, benötigen diese Teile keine magnetische Reaktion. Das endkonturnahe Präzisionsgießen solch kleiner Komponenten reduziert Materialverschwendung und vermeidet lange Bearbeitungszyklen, was es zu einer praktischen Alternative zum Schneiden von teurem Stangenmaterial macht.
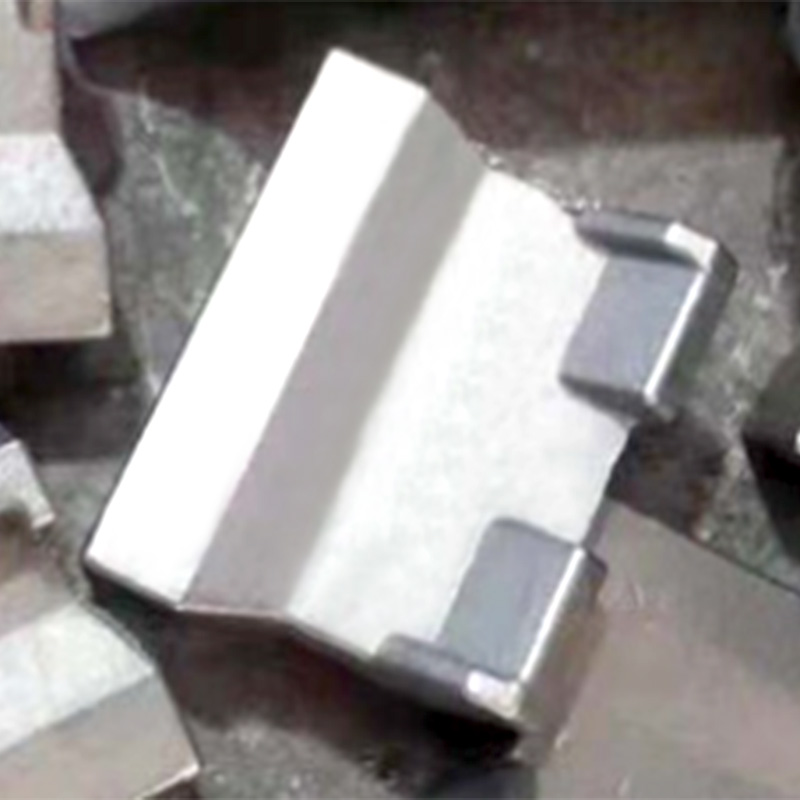 Präzisionsguss-Parallel-Abstandhalter für nichtmagnetische Anwendungen Das endformnahe Gießen bietet eine praktische Möglichkeit, kleine Abstandshalter oder Unterlegscheiben mit präzisen Abmessungen und Oberflächenbeschaffenheit herzustellen und so den Materialabfall im Vergleich zur Bearbeitung von Stangenmaterial für die Einstellung des Magnetluftspalts zu reduzieren. Produkt anzeigen →
Das Schweißen von 430FR sollte nach Möglichkeit vermieden werden, da der hohe Schwefelgehalt zu Heißrissen und Porosität führt. Wenn eine Schweißverbindung unvermeidbar ist, halten Sie die Wärmezufuhr niedrig und verwenden Sie einen passenden ferritischen Füllstoff oder prüfen Sie für schweißintensive Konstruktionen eine Sorte mit niedrigem Schwefelgehalt wie 430Ti.
Typische Anwendungen in der gesamten Branche
430FR kommt überall dort zum Einsatz, wo ein Elektromagnet einen korrosionsbeständigen, bearbeiteten Kern benötigt: von industriellen Magnetventilen über Schienenbremsaktuatoren bis hin zu Kraftstoffeinspritzkomponenten für Kraftfahrzeuge.
- Industrielle Magnetventile für Wasser, Luft, Dampf und Hydraulikflüssigkeit, mit Kolben, Polstücken und Magnetrahmen aus 430FR.
- Proportional- und Ein/Aus-Ventile für die Prozesssteuerung in Chemie- und Lebensmittelanlagen, wo eine wiederholbare Magnetkraft von entscheidender Bedeutung ist.
- Relais- und Schützanker, Kerne und komplette Magnetkreise in Schaltgeräten.
- Automobilteile wie Einspritzdüsenkerne, ABS-Aktuatorventile und Getriebemagnetventile.
- Magnetische Sensoren, Sicherheitsschalter und Verriegelungen, die ein korrosionsbeständiges ferromagnetisches Teil in der Nähe des Sensorelements benötigen.
- Brems- und Kupplungsmagnete in Materialtransport- und Verpackungsanlagen.
Der Ventilkörper selbst ist eine andere Materialgeschichte. 430FR wird nicht in Karosserien gegossen oder eingeschweißt; Der Körper ist normalerweise ein Guss- oder Schmiedeteil aus schweißbarem Edelstahl oder Messing. Für den Einsatz in korrosiven Medien sind gegossene Edelstahl-Pumpengehäuse und ähnliche Druckgehäuse seit Jahrzehnten die bewährte Lösung.
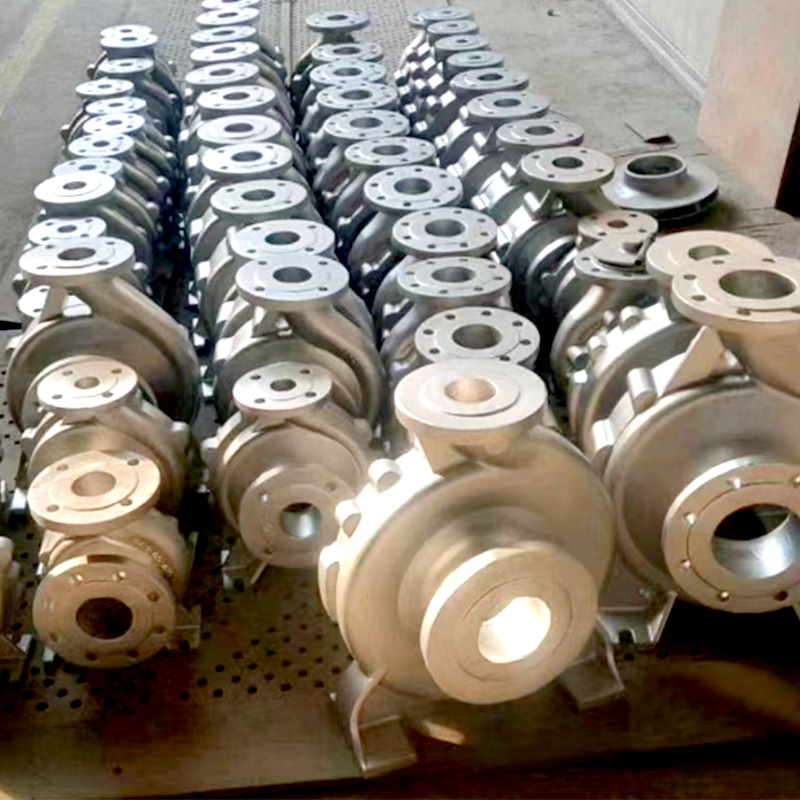 Pumpengehäuse aus Harzsandguss für Industriepumpen Dieses aus Sandgussharz gegossene Pumpengehäuse bietet Festigkeit, Maßgenauigkeit sowie Druck- und Korrosionsbeständigkeit und ist damit eine zuverlässige Option für Körper in Wasseraufbereitungs-, Öl- und Gas- sowie chemischen Verarbeitungssystemen. Produkt anzeigen →
Checkliste für Beschaffung und Spezifikation
Der Kauf von 430FR sollte auf dem Mühlenzertifikat basieren, nicht nur auf dem Sortennamen. Die tatsächlichen Unterschiede zwischen guter und schlechter magnetischer Leistung liegen in Restgrenzen und in der Glühpraxis des Lieferanten.
- Fordern Sie ein Werksprüfzertifikat mit der Chargennummer an und prüfen Sie, ob Schwefel und Restelemente (Ni, Cu, Mo) innerhalb der Grenzwerte der geltenden Spezifikation liegen.
- Bestätigen Sie den Lieferzustand: blankgeglüht oder geglüht und gebeizt, mit einer Härte typischerweise im Bereich von 150 bis 180 HB.
- Erkundigen Sie sich, ob der Hersteller die magnetischen Eigenschaften pro Wärme misst, und fordern Sie die maximalen relativen Permeabilitäts- und Koerzitivfeldstärkewerte an, sofern verfügbar.
- Definieren Sie die erforderliche Form: Rundstab, Sechseck, Drahtspule oder Streifen, da sich das magnetische Verhalten zwischen warmgewalztem und kaltgezogenem Zustand geringfügig unterscheiden kann.
- Überprüfen Sie bei der Bearbeitung großer Stückzahlen die Maßtoleranz und die Geradheit, da sich Automatensorten beim Ziehen stärker verziehen.
- Bestätigen Sie für europäische Märkte die RoHS-Konformität und die korrekte EN-Bezeichnung (1.4105) auf der Konformitätserklärung.
Häufig gestellte Fragen zu 430FR
Ist 430FR magnetisch?
Ja. 430FR ist ein ferritischer Edelstahl und daher bei Raumtemperatur ferromagnetisch. Es ist genau deshalb für Magnet- und Relaisteile spezifiziert, weil es nach einem korrekten Blankglühzyklus vorhersehbar magnetisiert und entmagnetisiert.
Was ist der Unterschied zwischen 430F und 430FR?
430F ist die Allzwecksorte für die Automatenbearbeitung. 430FR sorgt für eine strengere Kontrolle von Restelementen, die andernfalls die magnetischen Eigenschaften beeinträchtigen würden. Beide enthalten den gleichen schwefelbasierten Bearbeitbarkeitszusatz, aber 430FR bietet eine gleichmäßigere Durchlässigkeit und Koerzitivfeldstärke von Hitze zu Hitze.
Kann 430FR geschweißt werden?
Nicht als erste Wahl. Der hohe Schwefelgehalt, der eine gute Zerspanbarkeit ermöglicht, führt außerdem zu Heißrissen und Porosität in den Schweißnähten. Entwerfen Sie die Baugruppe mit mechanischer Befestigung, Vernietung oder Presspassungen. Wenn eine Schweißverbindung zwingend erforderlich ist, prüfen Sie stattdessen eine ferritische Sorte mit niedrigem Schwefelgehalt.
Kann 430FR als Gussteil geliefert werden?
Kommerziell ist 430FR ein bearbeitetes Produkt, das in Form von Stangen, Drähten und Bändern geliefert wird, da der Schwefelzusatz auf die Bearbeitung abzielt. Wenn die Teilegeometrie das Gießen begünstigt, besprechen Sie die Restgrenzen und das Schlussglühen mit einer Gießerei. Ein ferritischer Guss mit kontrolliertem Restgehalt und einer Blankglühung kann das Verhalten von 430FR annähern, weist jedoch nicht die gleiche Knetqualität auf.
Welche Glühtemperatur erfordert 430FR?
Die meisten Hersteller empfehlen ein Blankglühen bei etwa 750 bis 830 Grad Celsius in reduzierender Atmosphäre mit langsamer Abkühlung. Der genaue Zyklus muss anhand des vom Lieferanten empfohlenen Bandes validiert werden: Eine zu hohe Temperatur erzeugt grobe Körner und weicheres Material, während eine zu geringe Glühung zu verzerrten Körnern führt, die die magnetische Reaktion beeinträchtigen.
Letzte Gedanken
430FR ist das Arbeitstier der Magnetindustrie. Es verdient seinen Platz, weil es die vier Dinge in Einklang bringt, die einem Produktionsdesigner wirklich am Herzen liegen: Bearbeitbarkeit, magnetische Konsistenz, Korrosionsbeständigkeit und Kosten. Die kritischen Kontrollpunkte sind die Metallurgie des eingehenden Materials, insbesondere Restgrenzen, und die Disziplin des Glühprozesses. Wenn beides richtig ist, wird das Bauteil Millionen von Zyklen lang zuverlässig funktionieren. Ignorieren Sie eines davon, und die Ventile ziehen zu schwach, lösen sich zu langsam oder wandern von Charge zu Charge.
Wenn Sie Lieferanten vergleichen, bewerten Sie diese nicht allein anhand des Angebotspreises. Fordern Sie das Mühlenzertifikat, die Hysteresedaten und die Steuerung und Überwachung des Glühofens an. Diese drei Antworten verraten mehr über die Lieferkonsistenz von 430FR als jedes Marketingblatt.